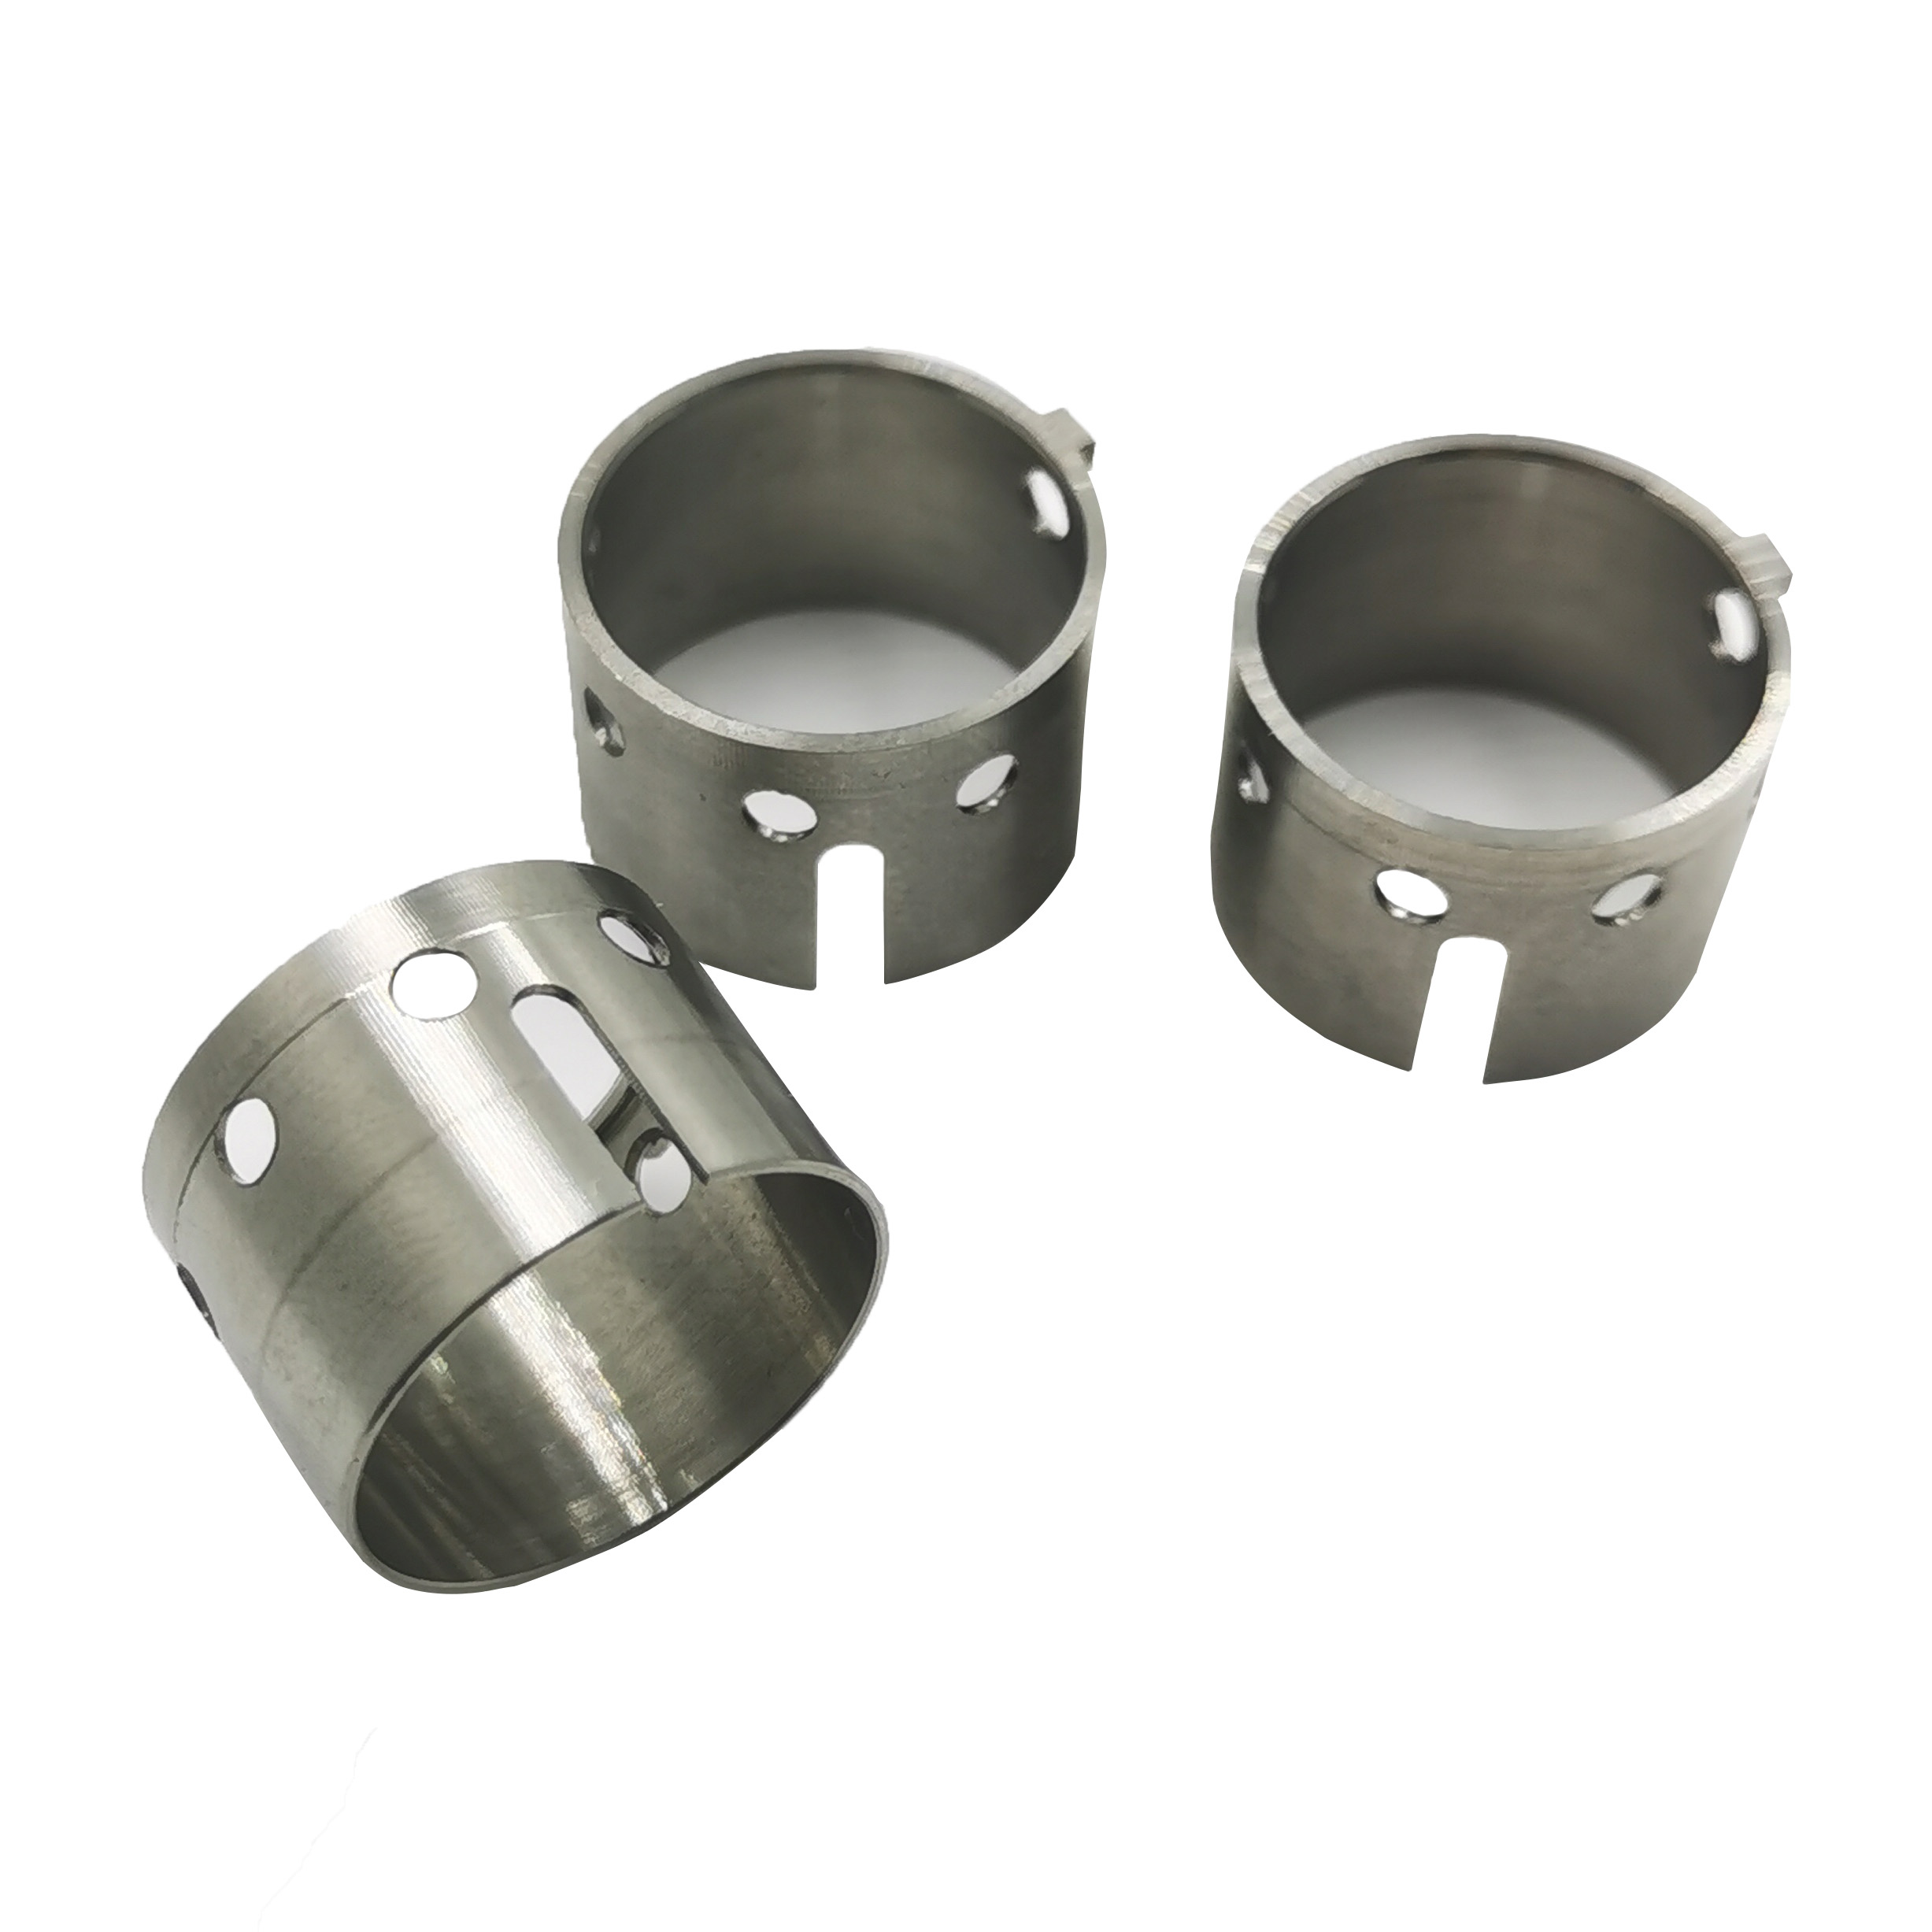
Bài viết này đi sâu vào quá trình phân tích và gia công các thành phần khoang thành mỏng bằng hợp kim titan. Các thành phần này có thiết kế bề mặt cong lớn hấp dẫn về mặt thị giác, với độ dày thành đồng đều là 2mm và vai dày 6mm ở cả hai đầu. Để đạt được độ kín liền mạch giữa tấm phủ và vỏ đòi hỏi phải chú ý tỉ mỉ đến từng chi tiết, bao gồm tập trung vào độ chính xác và tính chuyên nghiệp trong suốt quá trình gia công.
Việc gia công các thành phần khoang thành mỏng bằng hợp kim titan đặt ra những thách thức cụ thể cần được cân nhắc cẩn thận
Mối quan tâm về rung động
Do độ cứng cao và độ dẫn nhiệt kém của hợp kim titan nên rung động có thể phát sinh trong quá trình gia công, ảnh hưởng tiêu cực đến độ chính xác và chất lượng bề mặt.
Rủi ro biến dạng
Các kết cấu có thành mỏng dễ bị biến dạng trong quá trình gia công, đòi hỏi phải áp dụng các kỹ thuật gia công và thiết kế đồ gá phù hợp để giảm thiểu vấn đề này một cách hiệu quả.
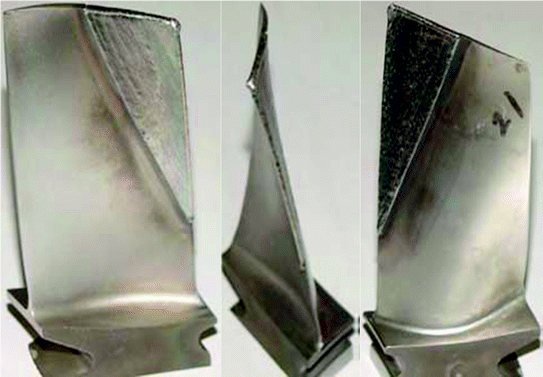
Để vượt qua những thách thức này và đạt được kết quả tối ưu, các bước gia công chính sau đây được khuyến nghị:
- Gia công khoang lồi:
Sử dụng máy phay đầu bốn rãnh có hàm lượng coban cao hơn để phay thô, đảm bảo đủ chất lỏng cắt để kéo dài tuổi thọ của dụng cụ. Đối với phay chính xác, sử dụng máy phay đầu bi nitride boron khối đa tinh thể, sử dụng phương pháp gia công bề mặt hợp lý để giữ sai số trong phạm vi 0.012mm.
- Gia công khoang lõm:
Căn chỉnh chính xác giữa thành phần nắp và đồ gá là rất quan trọng để giảm rung động và giảm thiểu biến dạng. Sau khi gia công thô, hãy thực hiện xử lý thư giãn tự nhiên để giải phóng ứng suất bên trong và ngăn ngừa biến dạng. Trong quá trình gia công chính xác, hãy đảm bảo trao đổi nhiều lần bề mặt tiếp xúc giữa thành phần nắp và đồ gá để duy trì vị trí chính xác.
- Gia công chính xác bề mặt lắp ráp:
Chọn mặt phẳng tham chiếu và bề mặt kẹp thích hợp để định vị chính xác. Bắt đầu bằng phay chính xác, sau đó là mài và đánh bóng. Giám sát và kiểm tra liên tục trong suốt quá trình đảm bảo bề mặt lắp đạt được độ phẳng và chất lượng bề mặt cần thiết.